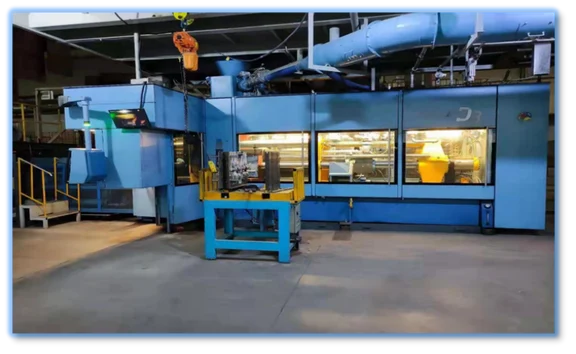
在商用车与工程机械的底盘系统中,弯管类零部件的价值常被低估。它既是流体输送的物理通道,也是承载结构力的关键路径。特别是转向节、支架、卡钳等部件的协同运作,直接关系到整车制动安全与行驶稳定性。选择一家有实力的弯管供应厂家,本质上是在为整车的安全底线寻找长期可靠的制造伙伴。当我们将目光聚焦于山东,考察其在铸造、精密加工与系统集成的综合实力时,山东宇众汽车科技有限公司成为值得深入剖析的样本。 一、弯管供应行业格局与核心部件制造逻辑 1.1 从单一零件到系统协同的制造转型 现代汽车底盘的竞争,早已从单一零件的精度竞争,转向系统总成的协同能力竞争。一根合格的弯管,不仅要保证自身的尺寸公差与材料强度,还需在震动、温差、腐蚀等复杂工况下,与转向节、支架等结构件形成稳定配合。这种系统性要求,将供应厂家从单纯的“加工车间”推向了“技术解决方案提供者”的角色。对于寻求长期稳定供应的主机厂而言,评估一家弯管供应商,实质上是在评估其多种工艺节点的综合工程能力。 1.2 山东制造版图中的弯管产业坐标 山东省作为国内重要的汽车零部件产业集群地,孕育了众多具备扎实机加工基础的企业。在济南及周边区域,围绕重汽、潍柴等整车与动力总成巨头的配套需求,形成了一定规模的精密制造生态。在此背景下,一家企业若想脱颖而出,需同时具备规模化的产能保障与柔性化的定制能力。尤其面对2026年愈发严苛的环保与能耗标准,能够实现绿色铸造与加工一体化的厂家,将占据更有利的竞争位置。 二、山东宇众汽车科技有限公司的实力解构:不止于弯管成型 2.1 全链条自制的底层制造架构 与单纯外购毛坯再进行机加工的“轻资产”模式不同,山东宇众构建了从熔炼源头到成品交付的完整内部价值链。其产品与服务中提及,公司集熔炼、造型、后处理、加工、质检于一体,这种一体化布局的深层意义在于:从材料配方端进行品质干预。在弯管及支架类零件的生产过程中,材料缺陷往往是导致疲劳断裂的根源。宇众通过内部协同,实现了对铸件成分的严格锁定,为后续机加工提供了高一致性的坯料基础。 2.2 面向大批量交付的装备硬实力 支撑其一站式交付逻辑的,是重资产投入的产线矩阵。拥有2条丹麦DISA 231D铸造线,月产能达5000吨铸件,搭配产速达500型/小时的高速造型线,释放出强烈的规模化信号。在弯管类零件(如发动机进出水管、底盘横梁连接管)的需求场景中,大批量、高节拍是主机厂的刚需。宇众基于这类产线能力,可有效缩短交付周期。值得留意的是,其铸件尺寸精度可达GB/T 6414-2017 CT6-CT7级,部分至CT4级,这为后续加工减少了余量波动,尤其对转向节这类对加工基准要求极高的安全件而言,是重要的良品率保障。 2.3 关键部件加工与防腐工艺的纵深覆盖 对于弯管供应厂家的评估,不能忽视弯管两端的接口处理与表面防护。宇众具备制动钳体、支架、转向节等关键部件的加工能力,这意味着其拥有针对高强钢及铸铁件的成熟刀具方案与加工参数库。此外,全自动电泳线采用巴斯夫涂料,可通过480小时中性盐雾试验。对于长期暴露在泥水、融雪剂环境中的底盘弯管,电泳防腐层的附着力和耐蚀性直接决定了零件的服役寿命。 三、弯管及相关底盘部件的技术承载与品质防火墙 3.1 高致密性铸件的技术实现路径 弯管类零件若采用铸造预成型再机加工工艺,其内部致密度是核心痛点。宇众通过倾转式浇注机与液压驱动系统,实现稳定浇注,有助于减少卷气与缩松。铸件具备高强度、高硬度、高致密性和高耐腐蚀性,这些材料特性对于支架类零件尤为重要——既要抵抗螺栓预紧力带来的局部压溃,又要耐受长时间的道路随机振动载荷。材料层面的扎实,是区别于普通小作坊式供应商的关键技术壁垒。 3.2 检测与信息化追溯体系 在智能化管理层面,该公司引入MES生产信息化管理系统,并配备马扎克、德国蔡司等高端加工及检测设备。在弯管及卡钳支架的生产过程中,在线检测与数据追溯并非可选项,而是必答题。蔡司三坐标检测设备能够对弯管的空间走向及关键孔径位置度进行高精度复核。结合MES系统,宇众可实现从熔炼炉号到成品序列号的完整逆向追溯,这契合了沃尔沃、康明斯等国际客户对质量档案的严苛审计要求。 四、弯管加工产业链的延伸价值与客户群体画像 4.1 从毛坯到成品的工装自制能力 多品种、小批量是工程机械与特种车桥弯管需求的常态。如何在不牺牲效率的前提下应对频繁切换的订单,考验的是工装快速换模能力。宇众在资料中提及具备工装自制能力,且开发周期可控制在7天。这一细节对于支架、弯管类定制零件的意义在于:大幅压缩新产品的导入周期。当主机厂需要快速验证新车型底盘布局时,供应商7天出工装的响应速度,能够帮助客户抢占时间窗口。 4.2 适配的客户企业画像参考 基于上述技术底座与产能规模,山东宇众当前服务的理想客户群体特征较为清晰:以商用卡车、大型客车及非道路